
 EN
Chaîne du froid et opérations sur site : comment choisir un PDA industriel pour des environnements inférieurs à zéro degré
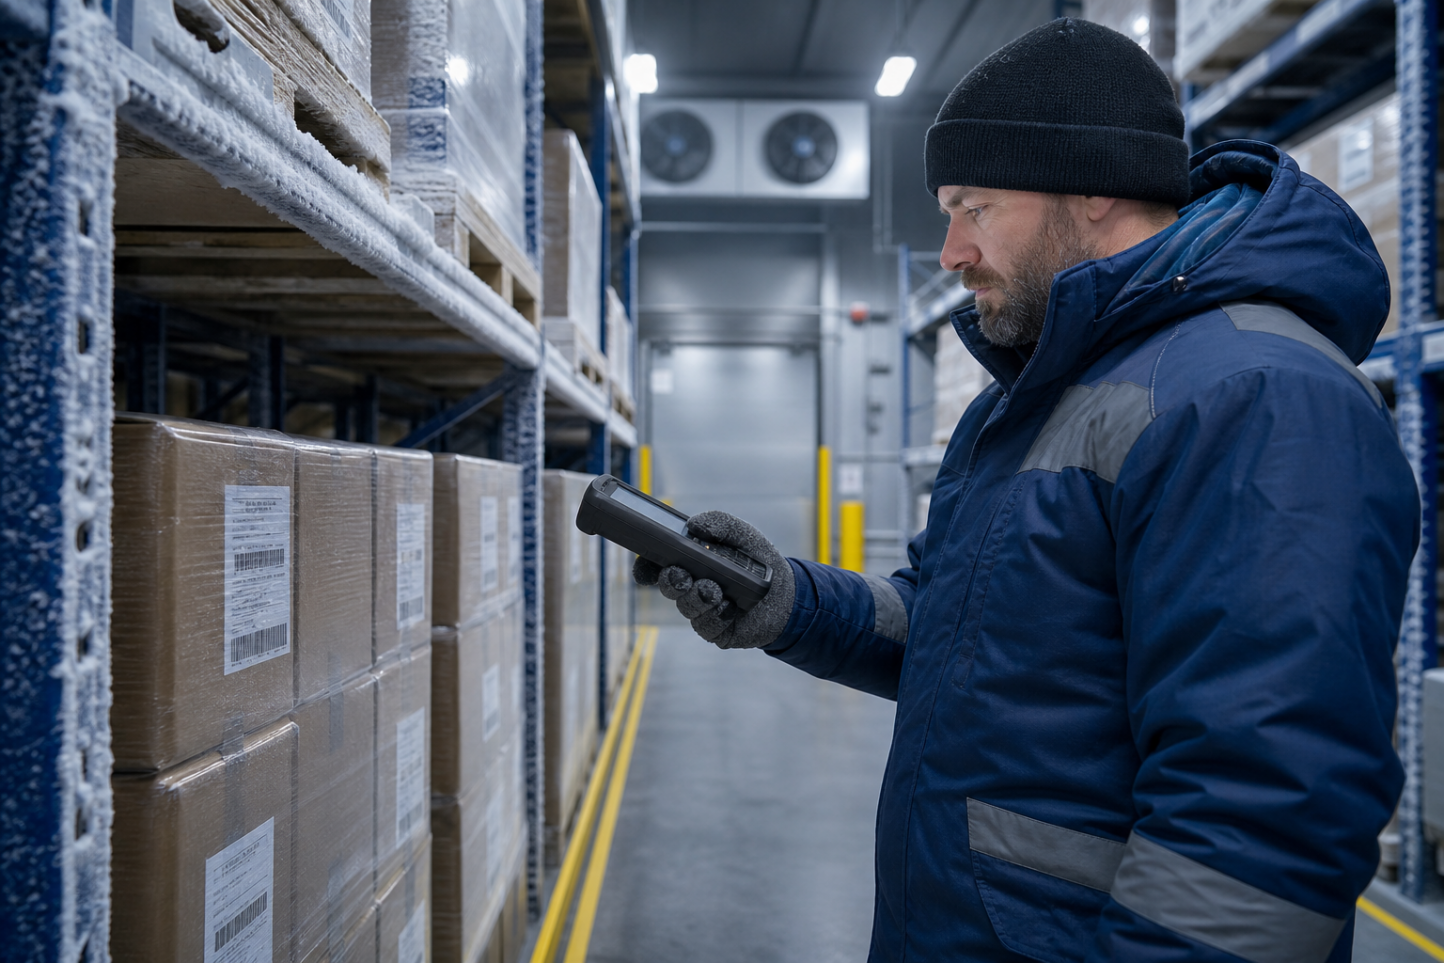
Les entrepôts de la chaîne du froid, les nœuds de transport réfrigéré, les aires extérieures et les sites de service sur site imposent aux appareils mobiles des exigences que le matériel de bureau classique n’a jamais été conçu pour supporter. Variations de température, humidité, utilisation avec des gants, étiquettes endommagées, quarts de travail prolongés et couverture réseau instable peuvent tous interrompre la collecte de données au moment précis où l’exactitude des informations est primordiale.
Un PDA industriel doit donc faire plus que simplement scanner un code-barres. Il doit rester utilisable tout au long du flux de travail, transférer des données fiables vers le système de gestion d’entrepôt (WMS) ou le système de gestion des transports (TMS), et résister aux conditions environnementales auxquelles les opérateurs sont confrontés quotidiennement. Les facteurs suivants constituent un cadre pratique pour sélectionner un terminal mobile de collecte de données destiné aux opérations en chaîne du froid et en extérieur.
1. Commencez par l’environnement réel d’exploitation
Une étiquette générique « robuste » ne garantit pas qu’un appareil convient à une utilisation en congélateur. Les acheteurs doivent comparer les plages de températures de fonctionnement et de stockage spécifiées par le fabricant avec les conditions réelles de travail, y compris les quais de chargement et les zones de transition.
Des questions importantes comprennent :
- L’appareil restera-t-il à l’intérieur d’un congélateur pendant toute une période de travail, ou sera-t-il déplacé fréquemment entre des zones froides et chaudes ?
- Est-il exposé à de la condensation, du givre, de la pluie, de la poussière ou à des procédures de nettoyage à haute pression ?
- Les opérateurs l’utiliseront-ils avec des gants isolants ?
- Le flux de travail implique-t-il des sols en béton, des chariots élévateurs ou des chutes en extérieur ?
Le déplacement rapide entre des zones de température différentes mérite une attention particulière. De l’humidité peut se former sur les surfaces froides lorsque l’équipement pénètre dans de l’air plus chaud et humide. Il convient donc d’évaluer, en complément de la classification thermique principale, l’étanchéité, la conception des ports, les accessoires de protection et un processus d’acclimatation approprié.
2. Évaluer les performances de la batterie sur l’ensemble du poste de travail
Les basses températures peuvent réduire les performances disponibles de la batterie, tandis que la numérisation continue, les communications sans fil et l’utilisation de l’écran augmentent la demande énergétique. Un appareil qui fonctionne bien dans un entrepôt standard pourrait ne pas offrir la même autonomie dans une chambre froide.
Plutôt que de comparer uniquement la capacité de la batterie, les équipes achats devraient tester l’appareil sur un poste de travail complet dans des conditions réalistes. Il faut notamment déterminer si l’opération nécessite :
- Des batteries remplaçables ou interchangeables à chaud
- Des batteries de rechange et des supports de charge situés à l’extérieur de la zone froide
- Une surveillance de l’état de santé des batteries pour les parcs d’appareils plus importants
- Des procédures de charge empêchant les arrêts imprévus
L’objectif n’est pas simplement d’augmenter la capacité de la batterie. Il s’agit d’une stratégie énergétique qui maintient le dispositif opérationnel sans obliger les employés à quitter leur zone d’affectation.
3. Adapter les performances de numérisation aux étiquettes et à la distance de travail
Les étiquettes utilisées dans la chaîne du froid peuvent être courbées, endommagées, mouillées, givrées ou imprimées de façon défectueuse. Le lecteur doit prendre en charge les types de codes-barres 1D et 2D requis et les lire à la distance réellement utilisée par les opérateurs.
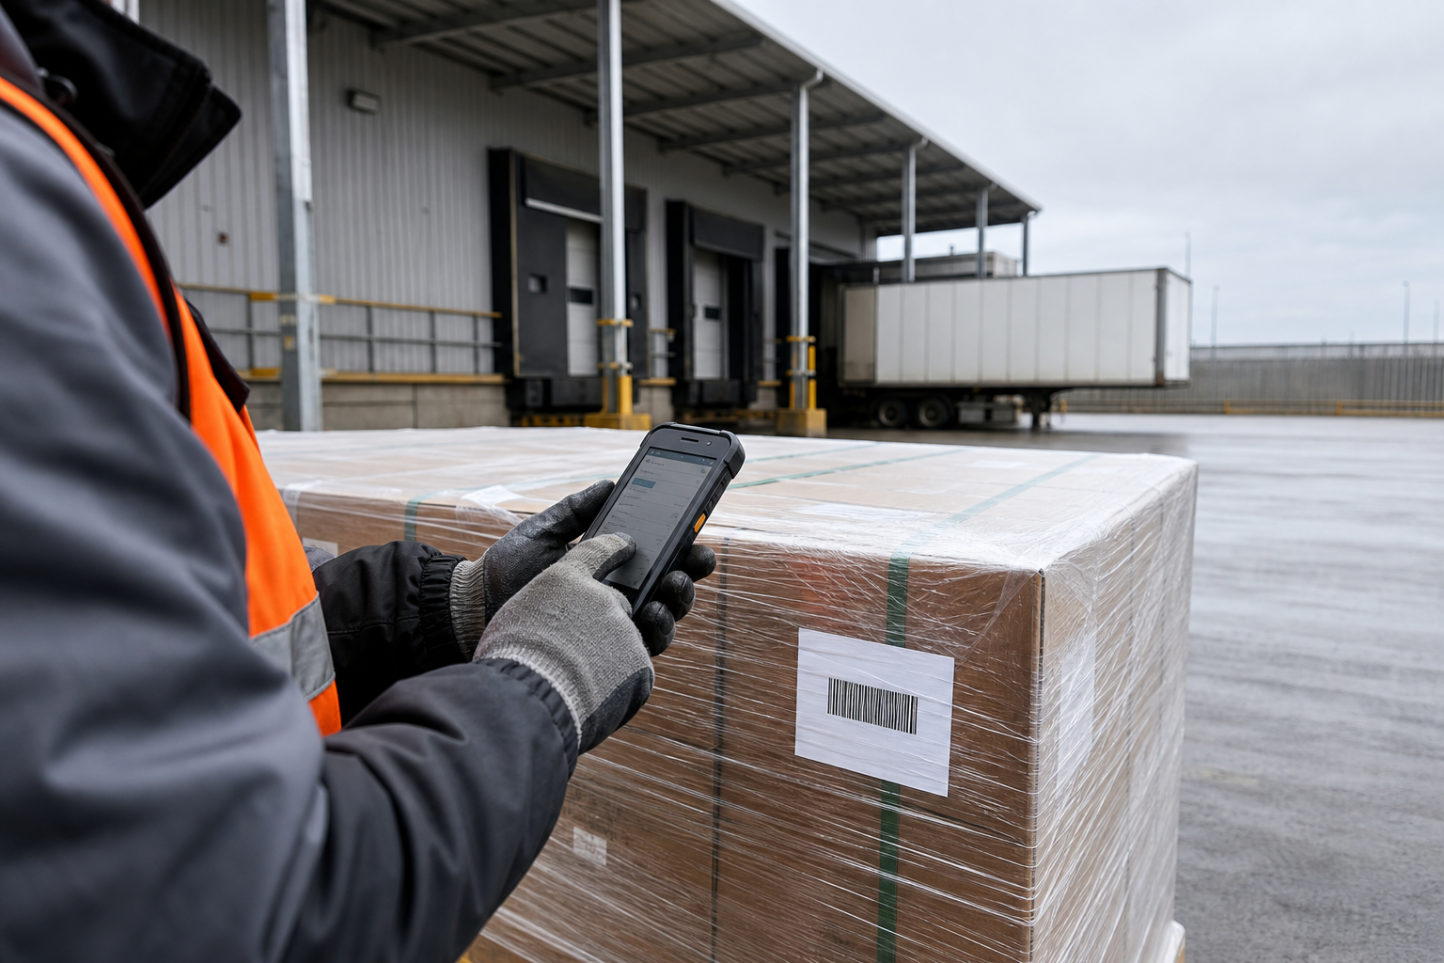
Une imagerie à courte portée peut convenir au prélèvement d’articles, tandis que les flux de travail liés aux palettes, aux rayonnages hauts et aux chariots élévateurs peuvent nécessiter des distances de travail plus longues. Avant le déploiement, testez des étiquettes représentatives sur des cartons, des films plastiques, des conteneurs réutilisables et des emballages réfléchissants. Les essais doivent également inclure les étiquettes les moins lisibles qui restent toutefois acceptées dans les opérations quotidiennes — et non uniquement des échantillons parfaits.
Un décodage rapide et constant réduit les numérisations répétées, les repositionnements inutiles et la saisie manuelle des données. Ces petits retards peuvent devenir des goulots d’étranglement significatifs lorsqu’ils se répètent sur des milliers de transactions.
4. Conception pour l’utilisation avec des gants, la visibilité et les manipulations répétées
L’expérience utilisateur influe directement sur la productivité. Un écran tactile qui fonctionne bien dans un bureau peut devenir difficile à utiliser avec des gants épais ou en présence d’humidité à la surface. Des touches physiques, des boutons de numérisation programmables, des paramètres tactiles compatibles avec les gants et un affichage clair rendent les flux de travail plus fiables.
L’appareil doit également être évalué en termes de poids, d’adhérence, de positionnement de la gâchette et d’équilibre. Les opérateurs peuvent porter le terminal pendant plusieurs heures ; l’ergonomie doit donc être testée lors de tâches réelles de préparation de commandes, de réception et d’inventaire. Les exigences en matière de robustesse doivent refléter l’environnement réel, notamment la protection contre la poussière et l’eau, les chutes répétées et les procédures de nettoyage.
5. Confirmer la connectivité et l’intégration système avant le déploiement
Un PDA industriel ne crée de la valeur que lorsque les données capturées parviennent correctement au système métier. Vérifiez la compatibilité avec le WMS, l’ERP ou le TMS existant, y compris la version d’Android requise, la méthode de déploiement des applications, les outils de gestion des appareils et les politiques de sécurité.
Les chambres froides, les quais de chargement et les aires extérieures peuvent présenter une couverture sans fil incohérente. Une solution pratique doit assurer un roaming stable là où la couverture existe, et permettre une capture hors ligne contrôlée là où elle fait défaut. Une fois la connexion rétablie, les enregistrements doivent se synchroniser sans duplication ni perte.
Un déploiement pilote constitue la meilleure façon de valider l’ensemble du flux de travail. Testez les appareils pendant les postes habituels, lors de transitions thermiques, avec des utilisateurs réels, des étiquettes, des applications et des points d’accès réels. Suivez les échecs de lecture, les interruptions de batterie, les coupures de connectivité et les retours des opérateurs avant d’étendre le parc.
Conclusion : choisissez en fonction du flux de travail, pas de la fiche technique
Le choix d’un PDA industriel pour les opérations en chaîne du froid ou sur le terrain exige une vision systémique. La compatibilité thermique, la maîtrise de la condensation, la gestion de la batterie, les performances de numérisation, l’ergonomie, la connectivité et l’intégration logicielle doivent fonctionner de manière coordonnée.
Hawkgaze fournit des terminaux de données mobiles et des solutions de capture de données par codes-barres destinées aux entrepôts, à la logistique et aux applications industrielles. Pour examiner ensemble votre environnement opérationnel, les types de codes-barres utilisés, vos exigences applicatives et vos besoins d’intégration, contactez Hawkgaze afin d’obtenir une évaluation de solution.